Bombeo de fangos
Bombas peristálticas industriales para la gestión de lodos y fangos densos en plantas de tratamiento de agua
Descubre cómo las bombas peristálticas industriales de FlowMIM resuelven el bombeo de lodos y fangos densos en EDAR: hasta 80 % MS, sin sellos y marcha en seco.
En resumen
- Los lodos de depuradora varían mucho en materia seca, viscosidad, abrasividad y gases, y en las bombas convencionales provocan atascos, desgaste y fugas en el cierre.
- En una bomba peristáltica el fluido solo toca la manguera: no hay cierres mecánicos ni juntas en contacto con el producto.
- Maneja productos con hasta un 80 % de materia seca, puede trabajar en seco, es autoaspirante y reversible.
- Se selecciona por caudal y presión, por el material de la manguera (NR, NBR, EPDM o Hypalon) y por el lubricante.
El reto de bombear lodos y fangos densos en plantas de tratamiento de agua
Bombear lodos no se parece a bombear agua. En una EDAR municipal o en una depuradora industrial, los fangos que circulan por las tuberías son fluidos heterogéneos, viscosos, abrasivos y muchas veces corrosivos, con un comportamiento reológico que evoluciona a lo largo de la línea de tratamiento.
Elegir la bomba correcta para cada tipo de lodo es una decisión técnica con consecuencias directas en la disponibilidad de la planta, en el coste de operación y en el cumplimiento del vertido autorizado. La tecnología peristáltica se ha consolidado como la opción más fiable para los fangos más densos y exigentes, precisamente cuando las bombas convencionales empiezan a fallar.
Qué son los lodos en depuración: contenido en sólidos, viscosidad, abrasividad y gases ocluidos
Bajo el nombre genérico de «lodo» o «fango» conviven productos muy distintos. Los lodos primarios procedentes de la decantación contienen entre un 2 y un 6 % de materia seca, son fibrosos y arrastran sólidos sedimentables, arenas, grasas y restos orgánicos.
Los lodos biológicos secundarios tienen sólo un 0,5–2 % de materia seca, pero son altamente compresibles y contienen gases disueltos —oxígeno, nitrógeno, CO₂— que pueden liberarse en la aspiración de la bomba y provocar cavitación. Tras el espesado pasan al 4–8 % de materia seca y su viscosidad aumenta de forma no lineal.
Los lodos digeridos procedentes de la digestión anaerobia contienen metano y CO₂ disueltos, mientras que los fangos deshidratados tras una centrífuga (18–25 % MS) o una filtro-prensa (25–35 % MS) ya no se comportan como un líquido convencional: son pastas plásticas con un esfuerzo umbral que las bombas centrífugas no pueden vencer.
A esta diversidad de viscosidades se suma la abrasividad de los sólidos en suspensión, la presencia de fibras que se enredan en cualquier rodete giratorio y, en aguas industriales, la agresividad química de ácidos, álcalis, sulfuros o disolventes residuales.
Por qué fallan las bombas convencionales con fangos densos: cavitación, atascos, desgaste y fugas en el cierre mecánico
Las bombas centrífugas funcionan acelerando el fluido con un rodete a 1.450 o 2.900 rpm. Cuando intentan bombear un fango por encima del 4–5 % de materia seca, su caudal cae bruscamente, los gases ocluidos cavitan en la aspiración y los sólidos abrasivos desgastan el rodete y la voluta en pocas semanas de operación.
Cualquier atasco con fibras o trapos exige desmontaje y limpieza manual. Si la planta funciona en continuo, esto se traduce en paradas no programadas y en vertidos fuera de especificación.
Las bombas helicoidales de cavidad progresiva toleran fangos más densos y caudales irregulares, pero su rotor-estator metal-elastómero sufre un desgaste continuo por la abrasión. No admiten marcha en seco —si se queda sin producto, el estator se quema en segundos— y un rotor o un estator nuevos son piezas caras y de plazo de entrega largo.
Por su parte, todas las bombas convencionales con eje pasante (centrífugas, lobulares, helicoidales) dependen de un cierre mecánico que separa el lado producto del lado atmósfera. En fangos con sólidos abrasivos y agua intersticial, el cierre mecánico es siempre el primer punto de fuga: las caras de roce se rayan, el agua de refrigeración se contamina, el lubricante migra al producto y, en pocas horas, aparece la fuga clásica que obliga a parar el equipo.
Consecuencias operativas: paradas no programadas, vertidos fuera de especificación y sobrecoste energético
Estos fallos no se quedan en el equipo afectado. Tienen efectos en cascada sobre toda la planta, sobre su huella económica y sobre el cumplimiento normativo.
- Paradas no programadas. Cada hora de parada de la bomba de purga de fangos obliga a desviar producto a tanques de emergencia, a aumentar el bypass o, en el peor caso, a detener la línea aguas arriba. En depuradoras industriales con vertido autorizado, esto se traduce en sanción.
- Pérdida de rendimiento de deshidratación. Una bomba de centrifugadora o de filtro-prensa que entrega caudal irregular reduce drásticamente la eficiencia del proceso y dispara el consumo de polielectrolito.
- Vertidos fuera de especificación. Cuando la bomba de fangos no es fiable, parte del lodo termina en el agua tratada o se acumula en zonas no diseñadas para ello. Los parámetros DQO, SS y NTK se disparan en la salida.
- Sobrecoste energético. Una bomba mal dimensionada para el fango real funciona constantemente en zona de bajo rendimiento, con un consumo específico hasta el 40 % superior al de una solución correctamente seleccionada.
- Coste oculto del mantenimiento. Recambios de rodetes, cierres mecánicos, estatores y juntas representan, en una EDAR mediana, entre un 8 y un 15 % del coste anual de operación de la línea de fangos.
Las bombas peristálticas industriales: tecnología sin contacto y sin sellos mecánicos
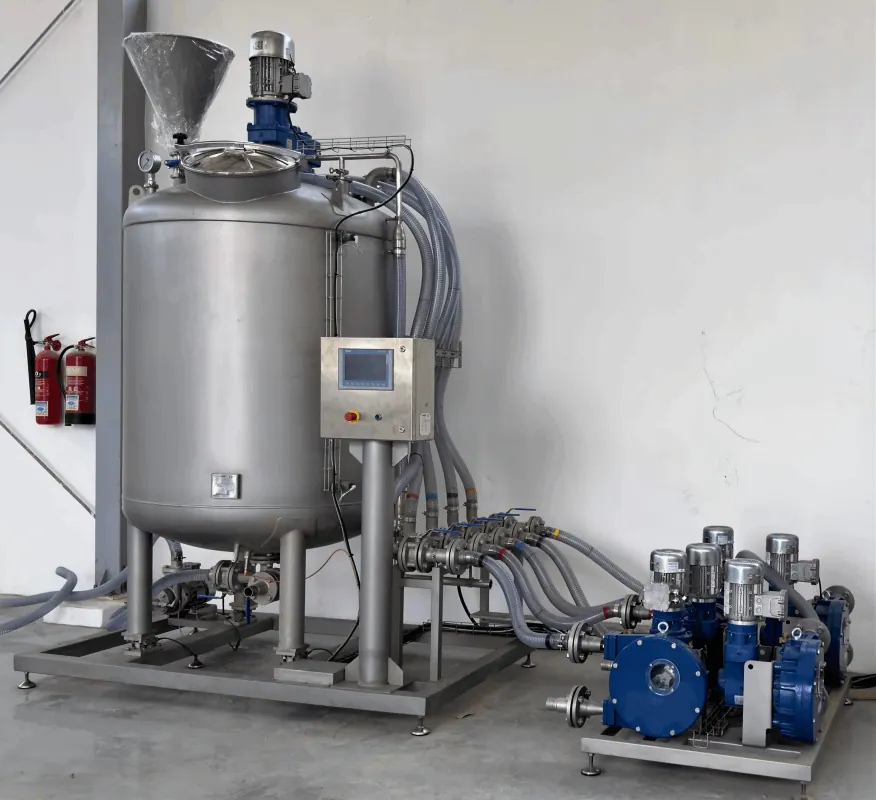
Frente a estos problemas, las bombas peristálticas industriales ofrecen un cambio de paradigma. Su construcción se basa en un principio mecánico simple —comprimir y liberar una manguera elastomérica para desplazar el fluido— que elimina de raíz los puntos débiles de las tecnologías convencionales: no hay rodete, no hay rotor en contacto con el producto, no hay cierre mecánico y no hay riesgo de marcha en seco.
FlowMIM ha desarrollado una gama de bombas peristálticas industriales pensada específicamente para el sector del tratamiento de aguas residuales, con configuraciones probadas en EDAR municipales, depuradoras de la industria química y plantas de tratamiento de lixiviados.
Principio de funcionamiento: rotor con patines, manguera elastomérica y desplazamiento positivo por compresión
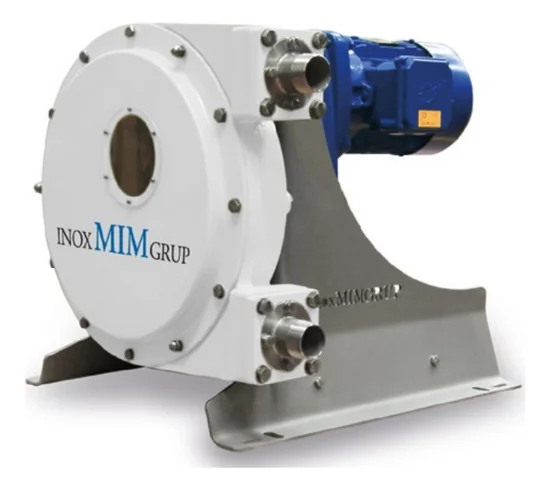
En una bomba peristáltica industrial, una manguera elastomérica reforzada recorre el interior de un cuerpo de fundición o acero en forma de «U». Un rotor central provisto de dos o tres patines (shoes) o rodillos comprime sucesivamente la manguera contra la pared del cuerpo, generando una oclusión completa.
Cada compresión empuja un volumen fijo de fluido hacia la impulsión, mientras la manguera se recupera elásticamente por detrás del patín y vuelve a llenarse desde la aspiración. El caudal es estrictamente proporcional al número de revoluciones del rotor, independiente de la viscosidad del producto y de la presión de impulsión, dentro del rango nominal de la bomba.
La zona donde gira el rotor está inundada en lubricante (glicerinas o aceites específicos según la aplicación), que cumple dos funciones esenciales: disipa el calor generado por la compresión cíclica de la manguera y prolonga su vida útil reduciendo la fricción interna entre las capas de refuerzo.
Esa disposición convierte a la bomba peristáltica en un equipo radicalmente distinto del resto: el único elemento en contacto con el fluido bombeado es el interior de la manguera. Cuando se sustituye, se sustituye también todo el camino del producto, lo que simplifica enormemente la limpieza y la prevención de contaminación cruzada.
Por qué la bomba peristáltica es idónea para lodos y fangos: hasta 80 % de materia seca, marcha en seco, autoaspiración y reversibilidad
Esta arquitectura aporta cinco ventajas críticas en la gestión de fangos. La primera es la capacidad de manejar productos con hasta un 80 % de materia seca: pastas filtroprensadas, fangos centrifugados, lodos de cal o sedimentos minerales que ninguna bomba centrífuga puede mover.
La segunda es la tolerancia a la marcha en seco. Al no haber piezas internas que dependan del fluido para refrigerarse o lubricarse, la bomba puede vaciar una tubería, quedarse sin aspiración temporalmente o purgar un tramo sin que el equipo sufra daño alguno.
La tercera es la capacidad autoaspirante: una peristáltica industrial bien dimensionada genera hasta 9 metros de columna de aspiración, lo que permite instalarla por encima del nivel del fango sin necesidad de bombas de cebado ni de válvulas de pie.
La cuarta es la reversibilidad. Invirtiendo el sentido de giro del rotor, la misma bomba aspira producto en sentido contrario, lo que resulta esencial para desatascar tramos de tubería sin desmontar la instalación.
La quinta, y quizá la más importante en términos de fiabilidad, es la ausencia total de cierres mecánicos y juntas en contacto con el producto. Esto elimina la principal fuente de fugas, paradas y mantenimiento correctivo de las bombas tradicionales en líneas de fango.
La gama de bombas peristálticas industriales de FlowMIM: caudales, presiones y configuraciones para EDAR y plantas industriales
La gama peristáltica de FlowMIM está construida sobre un cuerpo de fundición de alta resistencia mecánica con cierre superior accesible y manguera reforzada con varias capas de refuerzo textil. La selección de modelo se realiza en función del caudal de fango, la presión de descarga necesaria y la naturaleza química del fluido.
La tabla siguiente resume las configuraciones más habituales en aplicaciones de tratamiento de aguas residuales:
| Configuración | Rango de caudal | Presión máx. | Manguera | Aplicación típica en EDAR |
|---|---|---|---|---|
| CompactaDN25 – 32 | 0,1 – 3 m³/h | 10 bar | NR / NBR / EPDM | Dosificación de polielectrolito, antiespumantes |
| EstándarDN40 – 50 | 2 – 12 m³/h | 10 – 12 bar | NR / NBR | Purga de lodos primarios y secundarios |
| IndustrialDN65 – 80 | 8 – 30 m³/h | 12 – 15 bar | NR / Hypalon | Alimentación de centrífugas y filtros-prensa |
| Servicio pesadoDN100 – 125 | 25 – 80 m³/h | 15 bar | NR reforzado | Lodos espesados y digestores anaeróbicos |
| Manguera EPDM / HypalonSegún modelo | Según modelo | 12 bar | EPDM / Hypalon | Lodos químicos, lixiviados, sulfuros |
Entre las opciones de planta destacan el variador de frecuencia integrado para regular el caudal en función de la demanda de la línea, los sensores de detección de rotura de manguera —que paran automáticamente la bomba en caso de fallo y avisan al SCADA— y los kits de recambio rápido que permiten sustituir la manguera en una intervención de menos de 30 minutos.
Dimensionamiento, mantenimiento y operación en planta
Una bomba peristáltica industrial bien seleccionada es intrínsecamente robusta, pero su rendimiento a largo plazo depende de dos decisiones clave: el dimensionamiento inicial y la rutina de mantenimiento preventivo. Ambos aspectos requieren un análisis específico del fango y de las condiciones de la instalación.
FlowMIM acompaña la selección con un cuestionario técnico detallado y, cuando la criticidad lo justifica, con ensayos previos en el laboratorio o en planta piloto.
Selección del modelo: caudal y presión, material de la manguera, lubricante y accesorios
El dimensionamiento parte de tres datos fundamentales: el caudal nominal de fango y su variación previsible, la presión de impulsión real incluyendo pérdidas de carga por viscosidad y por accesorios, y la composición química del fluido.
Sobre esa base se elige la talla de bomba (relación caudal/presión), la frecuencia de giro nominal y el material de la manguera.
Las mangueras de caucho natural (NR) ofrecen la mejor resistencia a la abrasión y la mayor vida útil con fangos genéricos de EDAR. Las de nitrilo (NBR) se utilizan cuando el lodo contiene grasas, aceites o hidrocarburos. Las de EPDM son la elección para fangos con álcalis, ozono o productos de oxidación, y las de Hypalon (CSM) para entornos con cloro, sulfuros o oxidantes fuertes como en plantas químicas y de lixiviados.
El lubricante interior se selecciona en función de la temperatura ambiente y de la frecuencia de operación —glicerinas para uso general, aceites sintéticos para servicio pesado—. Como accesorios habituales se incorporan amortiguadores de pulsaciones en la impulsión, manómetros de aguja resistente a vibración, válvulas de seguridad y, en instalaciones críticas, un segundo equipo en stand-by con conmutación automática.
Equipos relacionados
Equipos FlowMIM para este proceso
Dudas habituales
Preguntas frecuentes
¿Qué porcentaje de materia seca puede bombear una bomba peristáltica industrial?
Las bombas peristálticas industriales de FlowMIM trabajan sin problemas con lodos de hasta un 80 % de materia seca, lo que cubre prácticamente cualquier fango deshidratado por centrífuga o filtro-prensa, además de pastas minerales, lechadas de cal y sedimentos espesados. La clave está en dimensionar la aspiración con tubería corta y de diámetro generoso para vencer el esfuerzo umbral del fango y en seleccionar la velocidad de giro adecuada. Por encima del 80 % MS, el caudal disponible se reduce significativamente y conviene consultar con el fabricante.
¿Cuánto dura la manguera y cómo se sustituye?
La vida útil de la manguera depende del material elegido, del fango bombeado, de la presión de trabajo y de la frecuencia de giro. Como orden de magnitud, una manguera de caucho natural en una purga de lodos secundarios suele durar entre 3.000 y 8.000 horas de servicio efectivo. En servicios menos exigentes puede superar las 12.000 horas. La sustitución es una operación sencilla: se vacía el lubricante, se retira la tapa superior del cuerpo, se extrae la manguera usada y se introduce la nueva. Toda la intervención queda por debajo de los 30 minutos en los modelos estándar.
¿Puede funcionar en seco una bomba peristáltica sin dañarse?
Sí. La ausencia de piezas que dependan del fluido para refrigerarse o lubricarse hace que la peristáltica admita marcha en seco indefinidamente sin daño. Esto es una diferencia esencial frente a las bombas de cavidad progresiva o las centrífugas, que se queman en cuestión de minutos. En instalaciones donde el tanque de aspiración puede vaciarse temporalmente, esta característica elimina la necesidad de sondas de nivel mínimo, de protecciones de marcha en seco y de las paradas asociadas.
¿Qué materiales de manguera existen y cuándo se elige cada uno (NR, NBR, EPDM, Hypalon)?
El caucho natural (NR) es la opción por defecto para fangos genéricos: máxima resistencia a la abrasión, buena elasticidad y vida útil. El nitrilo (NBR) se selecciona cuando el lodo contiene grasas, hidrocarburos o aceites residuales. El EPDM resiste muy bien álcalis, ozono y productos de oxidación, por lo que es habitual en aguas con sosa cáustica o en líneas posteriores a tratamientos químicos. El Hypalon (CSM) se reserva para los fluidos más agresivos: cloro libre, sulfuros, ácidos oxidantes y lixiviados industriales.
¿Cómo se compara con una bomba helicoidal de cavidad progresiva para fangos?
Ambas tecnologías son volumétricas y entregan caudal proporcional a la velocidad, pero sus puntos fuertes son distintos. La helicoidal de cavidad progresiva es muy eficiente para fangos viscosos de hasta un 40-50 % de materia seca, ofrece presiones de impulsión superiores y consume menos energía a igualdad de caudal. La peristáltica gana cuando el fango contiene sólidos abrasivos, fibras, gases ocluidos o riesgo de marcha en seco, y cuando la fiabilidad —ausencia de cierres mecánicos, mantenimiento rápido, paradas mínimas— pesa más que el rendimiento energético puntual. En EDAR, la peristáltica suele ser la elección para lodos espesados, deshidratados y para la dosificación de polielectrolitos.
¿Qué mantenimiento preventivo necesita una bomba peristáltica en una depuradora?
El mantenimiento preventivo de una peristáltica industrial se concentra en cuatro puntos. El primero es el control periódico del nivel y el estado del lubricante: ennegrecimiento, presencia de partículas o aumento de viscosidad alertan de un desgaste prematuro de la manguera. El segundo es la inspección visual de la manguera en cada cambio de lubricante para detectar a tiempo fatiga del refuerzo textil. El tercero es la comprobación del reductor y de su nivel de aceite, según las horas de funcionamiento. Y el cuarto, en instalaciones críticas, es la calibración periódica del sensor de detección de rotura de manguera, que detiene la bomba automáticamente y evita que el lodo contamine el lubricante.
Sigue leyendo
Artículos relacionados
Consulta técnica
¿Hablamos de tu instalación?
Cuéntanos tu caso y un técnico de FlowMIM te propondrá el equipo adecuado. Nos ayuda saber:
- Tipo de instalación y etapa del proceso
- Fluido: agua, fango (% de materia seca) o reactivo
- Caudal y, si es un tanque, sus dimensiones
- El problema que quieres resolver
¿Prefieres llamar? +34 972 57 47 93