Bombeo de fangos
Bomba de cavidad progresiva para fangos deshidratados: ventajas y cómo elegirla
Por qué la bomba de cavidad progresiva es la opción para fangos espesados y deshidratados: caudal sin pulsaciones, presión por etapas, estator y tolva alimentadora.
En resumen
- Los fangos deshidratados tienen entre un 15 % y un 35 % de materia seca y se comportan como un fluido pseudoplástico con esfuerzo umbral, fibras y partículas abrasivas.
- Una bomba de cavidad progresiva desplaza un volumen constante por vuelta, sin pulsaciones y con baja cizalladura, aunque cambie la presión o la viscosidad.
- Con varias etapas llega a 24 bar y, con tolva y sinfín forzador, alimenta el fango que forma bóveda en una tolva normal.
- Se dimensiona con el caudal, la presión de impulsión y las características del fango, y con los materiales de rotor y estator adecuados.
El reto técnico de bombear fangos deshidratados en plantas de tratamiento de agua
Los fangos deshidratados son uno de los fluidos más complejos de transportar dentro de una planta de tratamiento de agua. No se comportan como un líquido, sino como una pasta plástica con esfuerzo umbral, alta viscosidad y elevada cantidad de sólidos en suspensión.
Seleccionar la bomba adecuada para este tipo de producto es decisivo para la disponibilidad de la planta: una bomba mal elegida se traduce en atascos, paradas no programadas, desgaste prematuro y un sobrecoste energético que puede llegar a duplicar el coste teórico de bombeo. Las bombas de cavidad progresiva son, en la mayoría de instalaciones, la respuesta técnica más sólida a este problema.
Qué son los fangos deshidratados: orígenes, contenido en materia seca y reología pseudoplástica
Los fangos deshidratados son el producto de la última etapa de la línea de tratamiento de lodos. Tras la digestión y el espesado, los fangos se someten a un proceso mecánico de extracción de agua —centrífuga decantadora, filtro-prensa de bandas o filtro-prensa de placas— que reduce drásticamente su contenido en agua.
El resultado es un fango con un contenido en materia seca de entre el 15 % y el 35 %, según la tecnología utilizada: un 15-22 % a la salida de una centrífuga, un 18-25 % tras un filtro-banda y entre un 25 % y un 35 % a la salida de un filtro-prensa de placas. Por encima del 40 % MS, el fango se considera «torta» y requiere ya sistemas de transporte por tornillo o por pistón.
Desde el punto de vista físico, un fango deshidratado se comporta como un fluido no newtoniano pseudoplástico con esfuerzo umbral (Bingham o Herschel-Bulkley): no fluye hasta que se aplica una fuerza mínima, y una vez en movimiento su viscosidad aparente disminuye al aumentar la velocidad de cizallamiento. Esto significa que la bomba debe ser capaz de «arrancar» el producto antes de moverlo.
Además, los fangos arrastran fibras, partículas abrasivas (arena, vidrio, microplásticos), polímero floculante residual y gases ocluidos procedentes de los procesos previos. Cada uno de estos componentes añade un reto adicional a la bomba.
Por qué los fangos deshidratados son tan difíciles de transportar: viscosidad, esfuerzo umbral, fibras y abrasividad
La primera dificultad es la viscosidad aparente. Un fango al 25 % MS puede presentar viscosidades de 5.000 a 50.000 cP en condiciones de operación, varios órdenes de magnitud por encima de la del agua. Ninguna bomba centrífuga puede mover ese producto: el caudal cae a cero antes de alcanzar la presión mínima necesaria para vencer las pérdidas de la línea.
La segunda es el esfuerzo umbral. Para empezar a moverse, el fango necesita que la bomba aplique una tensión mínima sobre su masa. Esto exige tecnologías de desplazamiento positivo capaces de generar par desde rpm muy bajas, sin recurrir a la aceleración del fluido como hacen las bombas dinámicas.
La tercera dificultad es la presencia de fibras y filamentos —pelos, tejidos, restos vegetales— que se enredan en cualquier rodete o álabe convencional y forman tapones en pocas horas. La cuarta es la abrasividad provocada por los sólidos minerales arrastrados desde la red: arenas, fragmentos de hormigón, micropartículas inorgánicas.
La combinación de estos factores hace que las soluciones tradicionales no sean viables. Las centrífugas no consiguen mover el fluido; las bombas con eje pasante y cierre mecánico sufren fugas continuas; las lobulares se desgastan rápidamente. Es necesaria una tecnología pensada desde el origen para fluidos pseudoplásticos cargados.
Consecuencias de una mala selección de bomba: paradas, atascos, sobrecoste energético y desgaste prematuro
Cuando la bomba elegida no encaja con el comportamiento real del fango deshidratado, las consecuencias se notan inmediatamente en la operación de la planta y en su cuenta de explotación.
- Paradas no programadas. Cada atasco en la línea de fango obliga a parar la centrífuga o el filtro-prensa aguas arriba, lo que satura los tanques de almacenamiento y compromete el rendimiento de toda la línea de tratamiento.
- Caudal inestable. Una bomba mal adaptada al fango deshidratado entrega caudales irregulares que descompensan el silo de almacenamiento o el camión de retirada, generando vertidos sobre suelo y obligando a operaciones manuales de limpieza.
- Sobrecoste energético. Una bomba dimensionada con criterios de fluido newtoniano funciona en zona de bajo rendimiento, con un consumo específico hasta un 35–40 % superior al de la solución óptima.
- Desgaste prematuro. Rodetes erosionados, cierres mecánicos con fugas y juntas degradadas exigen reposiciones frecuentes que afectan tanto al presupuesto de mantenimiento como a la disponibilidad de repuestos críticos.
- Vertidos no conformes. Los fangos que no llegan al silo terminan en algún punto no previsto del proceso. En depuradoras industriales con vertido autorizado, esto puede derivar en sanciones administrativas.
La bomba helicoidal de cavidad progresiva como bomba para tratamiento de fangos deshidratados
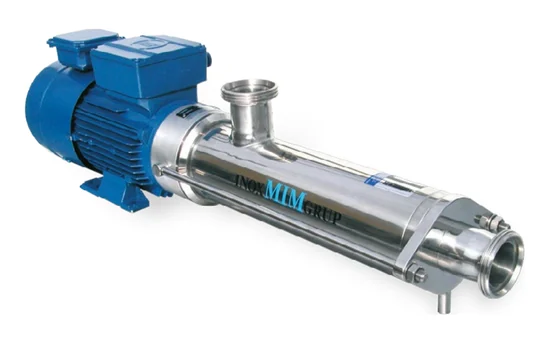
Las bombas de cavidad progresiva —también llamadas bombas helicoidales o bombas de tornillo excéntrico— constituyen la tecnología de referencia para el transporte de fangos deshidratados. Su geometría rotor-estator está específicamente diseñada para fluidos viscosos, abrasivos y cargados de sólidos, con un comportamiento volumétrico estable independientemente de la viscosidad y la presión de descarga.
FlowMIM ha desarrollado una gama de bombas de cavidad progresiva pensada específicamente para el sector del tratamiento de aguas residuales, con configuraciones validadas en EDAR municipales, depuradoras industriales y plantas de gestión de lodos.
Principio de funcionamiento: rotor helicoidal, estator elastómero y desplazamiento positivo sin pulsaciones
Una bomba de cavidad progresiva consta de dos elementos fundamentales: un rotor metálico helicoidal de sección circular y geometría de tornillo de un único hilo, y un estator elastomérico con una geometría interior de doble hilo helicoidal. Cuando el rotor gira excéntricamente dentro del estator, su contacto con la pared interna del estator forma una serie de cavidades estancas que se desplazan axialmente desde la aspiración hasta la impulsión.
Cada vuelta del rotor transporta un volumen constante de producto, independientemente de la presión de descarga o de la viscosidad del fluido. El resultado es un caudal estrictamente proporcional a la velocidad de giro, sin pulsaciones, sin cavitación interna y con una capacidad de bombeo que se mantiene desde el agua hasta pastas de varios miles de centipoises.
El producto avanza por dentro del estator con un régimen de flujo laminar y baja cizalladura, lo que es especialmente importante en fangos floculados con polielectrolito: los flóculos llegan al silo o al digestor sin romperse, conservando la eficiencia del proceso de deshidratación. El contacto entre rotor y estator se renueva en cada vuelta, lo que evita la formación de tapones y permite manejar productos con fibras y sólidos suspendidos.
La ausencia de válvulas internas, álabes y elementos rotativos en el camino del fluido reduce drásticamente la probabilidad de atasco y simplifica el mantenimiento.
Ventajas concretas en fangos deshidratados: caudal estable, presiones elevadas, manejo de altas viscosidades y eficiencia energética
La primera ventaja en aplicación de fangos deshidratados es la estabilidad del caudal. Una bomba de cavidad progresiva mantiene su caudal nominal aunque la presión de impulsión varíe entre 1 y 12 bar, lo que es crítico en líneas largas o con desniveles importantes hasta el silo de almacenamiento.
La segunda es la capacidad de generar presiones de impulsión elevadas: hasta 24 bar con bombas multietapa, lo que permite transportar fangos a distancias de cientos de metros o impulsarlos a alturas significativas sin recurrir a bombas booster adicionales.
La tercera ventaja es el manejo de viscosidades muy elevadas sin pérdida de rendimiento. Una bomba de cavidad progresiva puede bombear fangos de 50.000 cP con la misma eficiencia con la que bombea agua, mientras que una bomba centrífuga colapsa por encima de los 500-1.000 cP.
La cuarta, y especialmente valiosa en EDAR, es la preservación de los flóculos. El bombeo de baja cizalladura mantiene la integridad de los flóculos formados con polielectrolito, lo que se traduce en deshidratados más estables y en menor consumo de polímero aguas arriba.
Finalmente, la eficiencia energética es notable: a igualdad de caudal y presión, una bomba de cavidad progresiva consume un 25-40 % menos de energía que una peristáltica, y su rendimiento se mantiene en el tiempo gracias al ajuste mecánico continuo entre rotor y estator.
La gama de bombas de cavidad progresiva FlowMIM: configuraciones, tolva de alimentación forzada y opciones para EDAR e industria
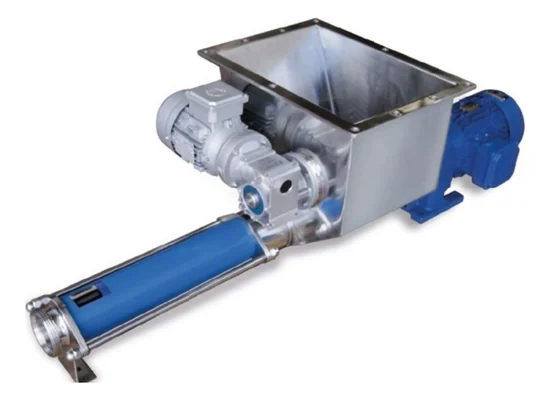
La gama FlowMIM de bombas de cavidad progresiva ofrece varias configuraciones constructivas adaptadas al tipo de fango y a las condiciones de la línea. El factor más determinante en aplicaciones de fango deshidratado es la alimentación de la bomba: cuando el fango supera el 18-20 % MS, su capacidad de fluir por gravedad hasta la aspiración es muy limitada y se hace necesario un sistema de alimentación forzada.
La opción más extendida en EDAR es la tolva de alimentación con sinfín forzador (auger feed), una tolva rectangular con un tornillo helicoidal accionado por un reductor independiente que empuja el fango deshidratado hacia la cámara de aspiración del rotor. Esta configuración es la que permite trabajar con fangos al 30-35 % MS sin necesidad de intervención manual.
La tabla siguiente resume las configuraciones más habituales de la gama FlowMIM para aplicaciones de fangos deshidratados:
| Configuración | Caudal | Presión | Alimentación | Aplicación típica en línea de fangos |
|---|---|---|---|---|
| Monoblock estándar | 0,5 – 10 m³/h | 6 – 12 bar | Aspiración por gravedad | Lodos espesados hasta 8 % MS |
| Eje libre estándar | 5 – 40 m³/h | 6 – 12 bar | Aspiración por gravedad | Lodos digeridos y espesados |
| Con tolva + sinfín forzador | 3 – 25 m³/h | 8 – 16 bar | Alimentación forzada | Fangos deshidratados de centrífuga / banda (18-25 % MS) |
| Multietapa con tolva | 3 – 20 m³/h | 16 – 24 bar | Alimentación forzada | Filtro-prensa (25-35 % MS), líneas largas |
| Rotor recubierto / estator NBR-HSN | Según modelo | Según modelo | Según modelo | Fangos abrasivos, lixiviados industriales |
Entre las opciones más solicitadas destacan el variador de frecuencia integrado para regular el caudal en función del nivel del tanque receptor, los sensores de presión y temperatura del estator para detectar marchas en seco antes de que dañen el elastómero, y los kits de rotor reversible y estator de fácil sustitución, que permiten cambiar la pareja en menos de una hora de trabajo.
Selección, integración en línea y operación en planta
Una bomba de cavidad progresiva bien dimensionada y mantenida ofrece una vida útil de varias decenas de miles de horas en servicio continuo. El secreto está en seleccionar correctamente la pareja rotor-estator desde el primer momento y en establecer una rutina de mantenimiento preventivo que respete la geometría interna de la bomba.
FlowMIM ofrece servicio de consultoría técnica para cada nueva instalación y dispone de ensayos en planta piloto para fangos especialmente complejos.
Cómo dimensionar la bomba: caudal, presión, materiales del rotor y del estator, accionamiento y accesorios
El dimensionamiento parte siempre de tres parámetros: caudal nominal del fango con su rango de variación, presión real de impulsión calculada con la viscosidad del producto y las pérdidas de carga reales, y composición fisicoquímica del fango.
Sobre esa base se elige el tamaño de la bomba, el número de etapas necesarias y los materiales más adecuados para el rotor y el estator.
El rotor se fabrica habitualmente en acero inoxidable AISI 316 con recubrimientos de cromo duro, carburos o cerámica cuando la abrasividad del fango lo justifica. El estator se selecciona en función de la compatibilidad química y la temperatura: NBR estándar para fangos genéricos, NBR-HSN para fangos con aceites y temperaturas medias, EPDM para fangos alcalinos y ozono, FKM (Vitón) para fluidos con disolventes o hidrocarburos.
El accionamiento más extendido es el moto-reductor coaxial con variador de frecuencia, que permite trabajar entre 50 y 400 rpm sin pérdida de par. Como accesorios habituales se instalan sensores de presión, válvulas de seguridad en la impulsión, sensores de temperatura del estator para protección contra marcha en seco y, en líneas críticas, una segunda bomba en stand-by con conmutación automática.
Equipos relacionados
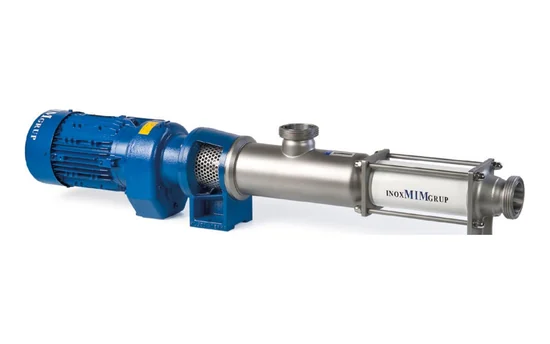
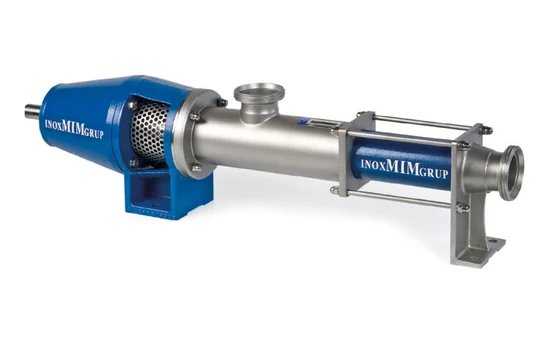
Equipos FlowMIM para este proceso
Dudas habituales
Preguntas frecuentes
¿Hasta qué porcentaje de materia seca puede bombear una bomba de cavidad progresiva?
Las bombas de cavidad progresiva FlowMIM con tolva de alimentación forzada y sinfín auger manejan habitualmente fangos deshidratados de hasta un 30-35 % de materia seca, lo que cubre la salida de centrífugas, filtros-banda y filtros-prensa estándar de cualquier EDAR. Por encima de ese umbral, el fango pierde fluidez y se aproxima al comportamiento de «torta», momento en el que conviene combinar la bomba con un sistema de transporte por tornillo o evaluar una solución de pistón hidráulico.
¿Necesita tolva de alimentación forzada para fangos deshidratados?
Sí en la inmensa mayoría de aplicaciones. A partir del 18-20 % MS, el fango ya no fluye por gravedad lo suficiente para llenar las cámaras de la bomba en cada vuelta. La tolva con sinfín forzador empuja activamente el fango desde la salida de la centrífuga o del filtro-prensa hasta la cámara de aspiración del rotor, garantizando una alimentación continua y un caudal estable. Las bombas de cavidad progresiva sin tolva sólo son adecuadas para lodos espesados de hasta 8-10 % MS, cuya fluidez por gravedad sigue siendo suficiente.
¿Qué materiales se usan en rotor y estator y cómo afectan a la vida útil?
El rotor estándar es acero inoxidable AISI 316 con tratamiento de cromo duro, que ofrece la mejor combinación entre coste, resistencia química y resistencia al desgaste. Para fangos con alto contenido en arenas o microplásticos se opta por rotores con recubrimientos de carburo de wolframio o cerámica. El estator se elige en función del fluido: NBR para fangos genéricos, NBR-HSN para temperatura más alta, EPDM para alcalinos y ozono, FKM para hidrocarburos. La pareja rotor-estator suele ofrecer una vida útil de 6.000 a 15.000 horas en servicio continuo, dependiendo de la abrasividad y de la velocidad de giro.
¿Puede funcionar en seco una bomba de cavidad progresiva?
No de forma prolongada. El estator elastomérico depende del fluido bombeado para disipar el calor generado por el contacto con el rotor. Una marcha en seco de varios minutos puede quemar el estator y obligar a su sustitución inmediata. Por eso las bombas FlowMIM con tolva incorporan sensores de temperatura del estator o sensores de nivel mínimo en la tolva que detienen automáticamente la bomba si detectan riesgo de marcha en seco. Esta protección es estándar en aplicaciones de fango deshidratado y prolonga drásticamente la vida útil del estator.
¿Cómo se compara con una bomba peristáltica para esta aplicación?
Ambas tecnologías son volumétricas, pero su rango óptimo es distinto. La bomba de cavidad progresiva ofrece mayor caudal por kW consumido, mayores presiones de impulsión y mejor eficiencia energética en servicio continuo. Es la tecnología de elección para el transporte estándar de fango deshidratado desde la deshidratación hasta el silo o el camión. La peristáltica gana cuando el fango supera el 40 % MS, cuando es muy abrasivo, cuando se exige tolerancia absoluta a marchas en seco o cuando la dosificación precisa de bajos caudales es prioritaria. En la mayoría de plantas, ambas tecnologías son complementarias dentro de la línea de fangos.
¿Qué mantenimiento preventivo necesita una bomba de cavidad progresiva en una línea de fangos?
El mantenimiento preventivo se concentra en cuatro puntos. El primero es el control periódico del nivel y temperatura del estator: un aumento progresivo del consumo de la bomba a igualdad de caudal indica desgaste de la pareja y anticipa su sustitución. El segundo es la revisión del sinfín forzador y de la tolva en cada mantenimiento programado, asegurando que no hay puentes ni acumulaciones de fango compactado. El tercero es el control del aceite del reductor según las horas de funcionamiento. Y el cuarto es la sustitución preventiva de la pareja rotor-estator antes de que el desgaste afecte al caudal nominal, una operación que en los modelos FlowMIM se completa en menos de una hora.
Sigue leyendo
Artículos relacionados
Consulta técnica
¿Hablamos de tu instalación?
Cuéntanos tu caso y un técnico de FlowMIM te propondrá el equipo adecuado. Nos ayuda saber:
- Tipo de instalación y etapa del proceso
- Fluido: agua, fango (% de materia seca) o reactivo
- Caudal y, si es un tanque, sus dimensiones
- El problema que quieres resolver
¿Prefieres llamar? +34 972 57 47 93