Eficiencia energética
Estrategias de eficiencia energética en el bombeo y agitación de EDARs
Eficiencia energética en EDAR: descubre cómo reducir un 25-40% el consumo eléctrico del bombeo y la agitación con FlowMIM.
En resumen
- El bombeo y la agitación concentran entre el 60 % y el 70 % del consumo eléctrico de una EDAR, por lo que son la palanca principal para mejorar la eficiencia energética en EDAR.
- Las causas más frecuentes de ineficiencia son bombas y agitadores sobredimensionados, motores obsoletos IE1/IE2, regulación por estrangulamiento y agitadores de alta velocidad mal seleccionados.
- Las estrategias clave son dimensionar cerca del BEP, incorporar variadores de frecuencia, sustituir motores por IE3/IE4 y elegir agitadores de baja velocidad y hélice de alto rendimiento.
- Los ahorros típicos alcanzan el 25-40 % del consumo eléctrico del área de bombeo y agitación, con inversiones amortizables en 2-5 años.
Por qué la eficiencia energética en EDAR es un objetivo estratégico
La eficiencia energética en EDAR ha dejado de ser una preocupación secundaria para convertirse en uno de los principales ejes de decisión al proyectar, reformar o explotar una planta de tratamiento de aguas residuales. Precios de energía volátiles, normativa europea cada vez más exigente y objetivos de descarbonización se combinan para exigir un rediseño profundo de los equipos electromecánicos, especialmente en las dos áreas que más consumen: el bombeo y la agitación.
El peso energético del bombeo y la agitación en el consumo de una depuradora
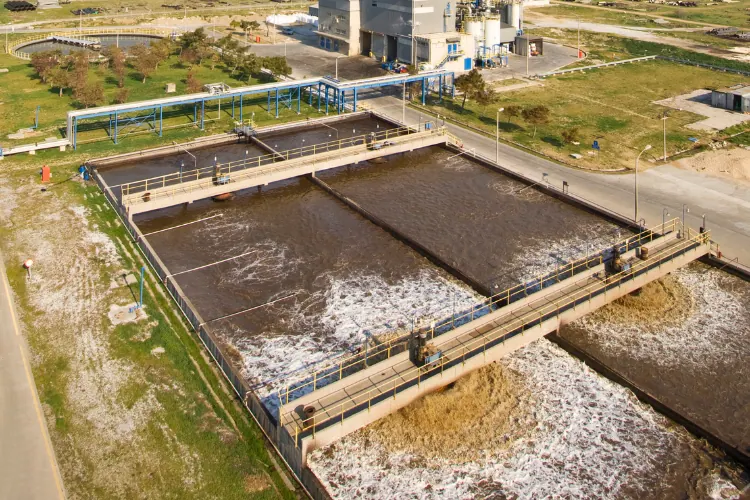
En una EDAR municipal, entre el 60 % y el 70 % del consumo eléctrico total se destina al bombeo y a la mezcla o agitación. El bombeo aparece en múltiples puntos: elevación de agua bruta, recirculaciones internas, purga de fangos, alimentación de deshidratación y bombeo de reactivos. La agitación se concentra en reactores biológicos, cámaras de mezcla y homogeneización, depósitos de floculación y en los sistemas de preparación de polielectrolito PoliMIM.
En depuradoras industriales del sector agroalimentario, químico o farmacéutico, el porcentaje puede ser incluso superior: la carga contaminante exige mayores caudales de recirculación, más aireación y mezclas más intensivas que en un tratamiento municipal convencional. Cualquier mejora en estas dos áreas tiene un impacto directo y medible en el coste operativo de la planta.
Contexto normativo, económico y ambiental
El escenario regulatorio empuja hacia la eficiencia. La Directiva de Ecodiseño (EU 2019/1781) obliga a incorporar motores de clase IE3 o superior en la mayoría de nuevas instalaciones, y la revisión de la Directiva de Tratamiento de Aguas Residuales Urbanas fija objetivos de neutralidad energética para depuradoras de más de 100.000 habitantes-equivalentes en 2045.
A esto se suma un factor económico: la electricidad puede llegar a representar el 40-60 % del coste operativo de una EDAR mediana. Y un factor ambiental: cada kWh no consumido evita emisiones de CO&sub2 y contribuye a los objetivos climáticos del operador. Fondos europeos y planes de recuperación están financiando, además, buena parte de las inversiones en eficiencia con retornos de amortización muy atractivos.
Diagnóstico: dónde se pierde energía en el bombeo y la agitación
Antes de aplicar estrategias de ahorro, conviene entender dónde se pierde la energía. En la mayoría de depuradoras auditadas identificamos los mismos cuatro focos de ineficiencia, que suelen coexistir y multiplicar su efecto.
Sobredimensionamiento y operación fuera del BEP
La causa raíz más frecuente es el sobredimensionamiento. Bombas y agitadores dimensionados para caudales punta o para escenarios de expansión que nunca llegaron trabajan la mayor parte del tiempo al 30-40 % de su capacidad nominal, muy por debajo de su punto de mejor rendimiento (BEP). Esto no sólo dispara el consumo unitario por metro cúbico bombeado, sino que además provoca cavitación por recirculación, vibraciones y desgaste prematuro del rodete y del cierre mecánico.
Motores obsoletos y bajo rendimiento electromecánico
Muchas EDAR en servicio siguen operando con motores de clase IE1 o IE2 que ya no cumplen la normativa Ecodiseño. La diferencia de rendimiento entre un motor IE2 y uno IE4 puede rondar 5-8 puntos porcentuales en su régimen nominal, y hasta 15 puntos en carga parcial. En equipos que funcionan 24/7 la diferencia de consumo anual justifica por sí sola la sustitución.
Regulación por estrangulamiento y arranques on/off
Regular el caudal estrangulando con una válvula en la impulsión es una de las prácticas más ineficientes que aún se encuentran en explotación. Cada bar de pérdida de carga inducido por la válvula es energía que la bomba genera y que se disipa como calor en el fluido. El equivalente energético se puede evaluar directamente: kW perdidos ≈ caudal × pérdida de presión / rendimiento.
El control on/off, sin regulación intermedia, penaliza también con arranques bruscos, sobrecorrientes y sobredimensionamiento innecesario del motor y del contactor.
Agitadores mal seleccionados
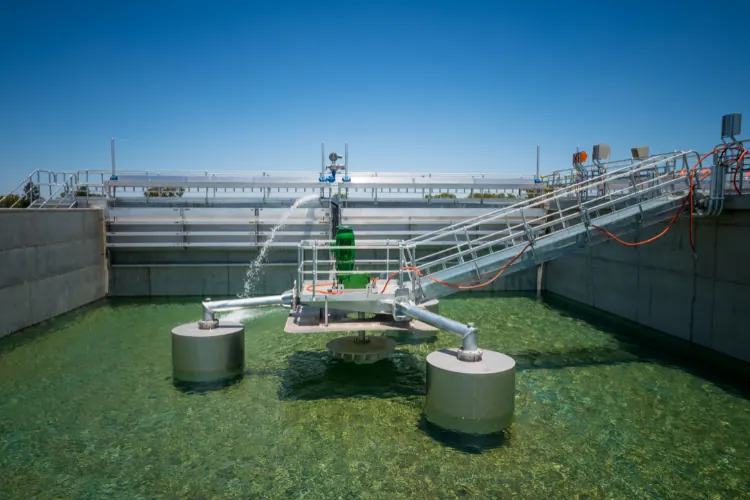
En agitación, el error habitual es priorizar la velocidad y el tamaño compacto sobre el rendimiento hidráulico. Un agitador de alta velocidad con hélice pequeña necesita mucha más potencia para conseguir el mismo caudal de bombeo interno que un agitador lento con hélice de gran diámetro. En reactores biológicos, esta diferencia puede suponer entre 20 % y 40 % del consumo específico de mezcla.
Estrategias de eficiencia energética en el bombeo
Sobre el diagnóstico anterior, cuatro estrategias permiten reducir de forma medible el consumo de la línea de bombeo. Su aplicación conjunta es lo que suele desbloquear ahorros del 30 % o más.
Selección correcta de la bomba y punto de operación
El primer paso es dimensionar la bomba para el caudal real, no para el peor caso teórico. La bomba debe operar entre el 70 % y el 110 % de su BEP en las condiciones de funcionamiento habituales, incluso teniendo en cuenta la variabilidad diaria y estacional del caudal.
Esto exige un análisis previo del histórico de caudales de la planta y, en muchos casos, la sustitución de bombas monobloque genéricas por equipos seleccionados a partir de curvas características y datos reales. Una bomba adecuada al punto de operación puede consumir un 20-30 % menos que una sobredimensionada bombeando lo mismo.
Variadores de frecuencia y leyes de afinidad
El variador de frecuencia (VSD/VFD) es la herramienta más rentable en eficiencia energética de bombeo. Las leyes de afinidad establecen que el caudal es proporcional a la velocidad, la presión al cuadrado y la potencia al cubo. Esto significa que reducir un 20 % la velocidad de la bomba puede rebajar el consumo eléctrico casi un 50 %.
En aplicaciones con caudal variable —prácticamente todas las de una EDAR— sustituir un control on/off por variador de frecuencia con lazo cerrado de presión o caudal es la mejora con mejor relación coste/ahorro. Amortizaciones de 12 a 30 meses son la norma.
Motores de alta eficiencia IE3 e IE4
La sustitución de motores obsoletos por unidades IE3 o IE4 es el segundo peldaño de eficiencia. Además del cumplimiento normativo, aporta rendimientos superiores en toda la curva de carga y mejora la vida útil por menor temperatura de operación. Los motores síncronos de imanes permanentes (PMSM) permiten dar un paso más en instalaciones críticas, con rendimientos superiores al 96 % incluso a carga parcial.
Control por presión constante o caudal proporcional
Sustituir la regulación manual por lazo cerrado con sensor de presión o caudal aporta dos ventajas: mantener el punto de operación óptimo en todo momento y detectar automáticamente derivas anormales (obstrucciones, cavitación, desgaste). Combinado con variador y motor IE3/IE4, cierra el círculo de eficiencia energética en el bombeo.
Estrategias de eficiencia energética en la agitación
La agitación merece una atención específica porque las oportunidades de ahorro son menos evidentes, pero cuantitativamente muy relevantes.
Baja velocidad y gran diámetro de hélice
La regla básica de la agitación eficiente es mayor diámetro de hélice a menor velocidad de giro. Doblar el diámetro y reducir la velocidad para mantener el mismo caudal de bombeo interno puede reducir el consumo hasta un 40-50 %. En reactores biológicos y depósitos de mezcla de gran volumen, la sustitución de agitadores rápidos de hélice pequeña por unidades lentas de gran diámetro es una de las intervenciones más rentables.
Hélices de alto rendimiento hidráulico
Los perfiles hidrodinámicos de última generación (tipo A310, HE3 o equivalentes) reducen las pérdidas por rozamiento del propio elemento agitador y mejoran el bombeo axial. Un cambio de hélice sobre un agitador existente puede aportar entre 10 % y 20 % de ahorro sin necesidad de tocar el motor ni el reductor.
Automatización y arranque escalonado
En muchos procesos, la agitación puede funcionar en ciclos programados en lugar de continuamente. En reactores biológicos con control por oxígeno disuelto o potencial redox, la agitación se ajusta a la demanda real del proceso en lugar de trabajar a 100 % de forma permanente. El arranque escalonado de varios agitadores en un mismo reactor reduce además los picos de demanda eléctrica.
La siguiente tabla resume las principales medidas de eficiencia energética aplicables en el bombeo y la agitación de una EDAR, con los ahorros típicos observados y los tiempos de amortización habituales:
| Medida | Ahorro típico | Amortización |
|---|---|---|
| Sustituir control on/off por variador de frecuencia | 25–45 % | 12–30 meses |
| Redimensionar bomba al punto de operación real (BEP) | 20–30 % | 18–36 meses |
| Sustituir motor IE1/IE2 por IE3 o IE4 | 5–10 % | 24–48 meses |
| Cambiar agitador rápido por lento de gran diámetro | 30–50 % | 24–48 meses |
| Sustituir hélice por perfil de alto rendimiento | 10–20 % | 12–24 meses |
| Automatización con OD/redox en reactor biológico | 15–25 % | 12–24 meses |
Cómo aborda FlowMIM la eficiencia energética en el bombeo y la agitación
En FlowMIM abordamos la eficiencia energética en EDAR con un enfoque integral que combina diagnóstico, selección de equipos, integración de control y servicio postventa. No proyectamos un equipo aislado, sino la solución de bombeo o agitación completa en el contexto real de la planta.
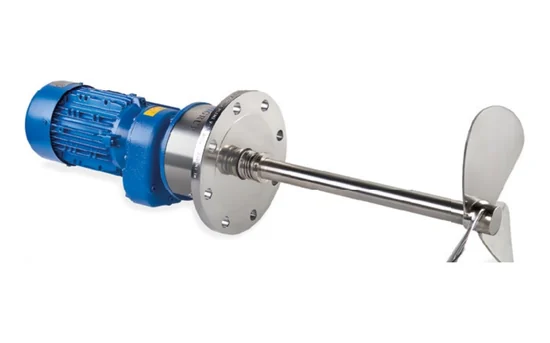
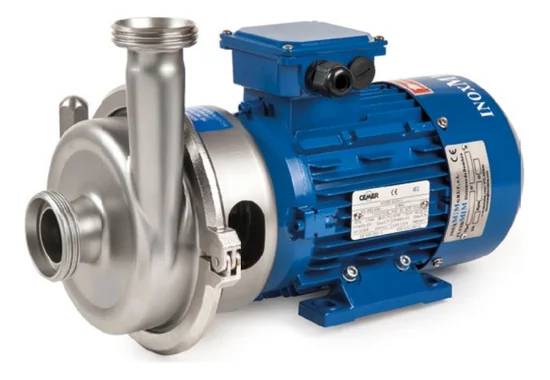
Todos nuestros equipos incorporan de serie motores de alta eficiencia IE3 (IE4 bajo demanda) y están disponibles con variador de frecuencia integrado y sensores de presión y caudal preconfigurados. La gama de agitadores de FlowMIM se diseña con hélices de perfil hidrodinámico y reductores optimizados para operación a baja velocidad, y la gama de bombas para tratamiento de aguas se selecciona a partir de un análisis previo del caudal real y de las variaciones diarias del efluente.
Complementamos la entrega con monitorización remota y con planes de mantenimiento predictivo que evitan la deriva del rendimiento energético con el paso del tiempo. En proyectos de reforma, ofrecemos auditorías energéticas específicas del área de bombeo y agitación, con simulación del ahorro esperado antes de la inversión.
Equipos relacionados
Equipos FlowMIM para este proceso
Dudas habituales
Preguntas frecuentes
¿Cuánto puedo ahorrar instalando variadores de frecuencia en mis bombas?
En instalaciones con caudal variable —la mayoría en depuradoras— el ahorro típico oscila entre el 25 % y el 45 % del consumo de esas bombas. La amortización queda habitualmente por debajo de los 30 meses. El ahorro exacto depende del perfil de caudal diario y del punto de operación previo respecto al BEP; una auditoría preliminar permite estimarlo con precisión.
¿Merece la pena cambiar motores IE2 por IE3 o IE4?
Sí en equipos con muchas horas anuales de funcionamiento. Para un motor de 15 kW operando 8.000 h/año, el paso de IE2 a IE4 puede suponer 1.500-2.000 kWh anuales de ahorro, con amortización de 3-4 años. En equipos con menos horas de servicio la decisión debe evaluarse caso a caso, pero la sustitución por IE3 es prácticamente obligatoria en cualquier reforma por la normativa Ecodiseño.
¿Qué son las leyes de afinidad y cómo aplican al ahorro energético?
Son las relaciones que describen cómo varían caudal, presión y potencia con la velocidad de una bomba centrífuga. El caudal es proporcional a la velocidad, la presión al cuadrado y la potencia al cubo. En la práctica: reducir la velocidad un 10 % baja el caudal un 10 % y el consumo un 27 %. Es la base matemática del ahorro con variadores de frecuencia en bombeo.
¿Cómo elegir el agitador más eficiente para un reactor biológico?
La regla es priorizar el mayor diámetro de hélice compatible con el reactor y la menor velocidad de giro que garantice el caudal de bombeo interno necesario. Sumado a un perfil hidrodinámico de alto rendimiento y un motor IE3/IE4, se pueden reducir hasta un 40-50 % del consumo respecto a un agitador rápido convencional. FlowMIM dimensiona cada agitador a partir del volumen del reactor, la carga sólida y el objetivo de mezcla o de aireación de la aplicación.
¿Existen ayudas o subvenciones para invertir en eficiencia energética en EDAR?
Sí. Los fondos Next Generation, los programas del IDAE y varias líneas autonómicas específicas para el ciclo del agua financian entre el 30 % y el 65 % de las inversiones en eficiencia energética en depuradoras. Un proyecto bien documentado, con auditoría previa y estimación de ahorros, es prácticamente elegible en la mayoría de convocatorias abiertas cada año.
¿Cómo empieza FlowMIM un proyecto de eficiencia energética en una EDAR?
Partimos de una auditoría energética focalizada en el bombeo y la agitación: análisis del histórico de caudales, medición de consumos por línea, verificación del punto de operación real de cada equipo y detección de motores obsoletos. Con esos datos elaboramos una hoja de ruta de mejoras con inversión estimada, ahorros previstos y plazos de amortización, priorizando las medidas de mayor retorno inmediato.
Sigue leyendo
Artículos relacionados
Consulta técnica
¿Hablamos de tu instalación?
Cuéntanos tu caso y un técnico de FlowMIM te propondrá el equipo adecuado. Nos ayuda saber:
- Tipo de instalación y etapa del proceso
- Fluido: agua, fango (% de materia seca) o reactivo
- Caudal y, si es un tanque, sus dimensiones
- El problema que quieres resolver
¿Prefieres llamar? +34 972 57 47 93